Thi công vữa PU khác epoxy ở một điểm quyết định: thời gian làm việc rất ngắn. Khi đã trộn mẻ đầu tiên thì không còn cơ hội dừng lại để sửa. Vì vậy toàn bộ chất lượng nằm ở khâu chuẩn bị trước khi mở thùng và ở cách tổ chức nhân lực thành một dây chuyền liên tục. Bài viết đi qua đủ 8 bước từ nghiệm thu nền tới bàn giao, kèm bảng bố trí nhân lực, các mốc kiểm soát chất lượng và những lỗi hay gặp — minh họa bằng ảnh một công trình kho lạnh thực tế.
1. Ba nguyên tắc chi phối toàn bộ quy trình
Không có cơ hội làm lại
Vữa PU đóng rắn nhanh và không thể pha loãng để kéo dài thời gian. Mọi thứ chưa chuẩn bị xong trước khi trộn mẻ đầu thì coi như không có. Đây là lý do khâu chuẩn bị chiếm phần lớn thời gian của cả dự án.
Thi công là dây chuyền, không phải chuỗi việc
Không thể để một nhóm vừa trộn vừa đổ vừa cán. Phải chia thành các vị trí cố định chạy song song, mẻ sau nối tiếp mẻ trước không đứt quãng — giống dây chuyền sản xuất hơn là công việc xây dựng thông thường.
Nhiệt độ quyết định kế hoạch
Càng nóng, thời gian làm việc càng ngắn và số người cần càng nhiều. Cùng một diện tích, thi công lúc sáng sớm và thi công giữa trưa là hai bài toán nhân lực khác nhau hoàn toàn.
Nghiệm thu nền trước khi mở thùng
Nền chưa đạt mà đã trộn vữa thì chỉ có hai lựa chọn, đều xấu: đổ tiếp lên nền không đạt, hoặc bỏ vật tư. Nghiệm thu nền phải là một mốc có biên bản, không phải một cái nhìn qua.
2. Quy trình thi công 8 bước
-
1Khảo sát và nghiệm thu nền
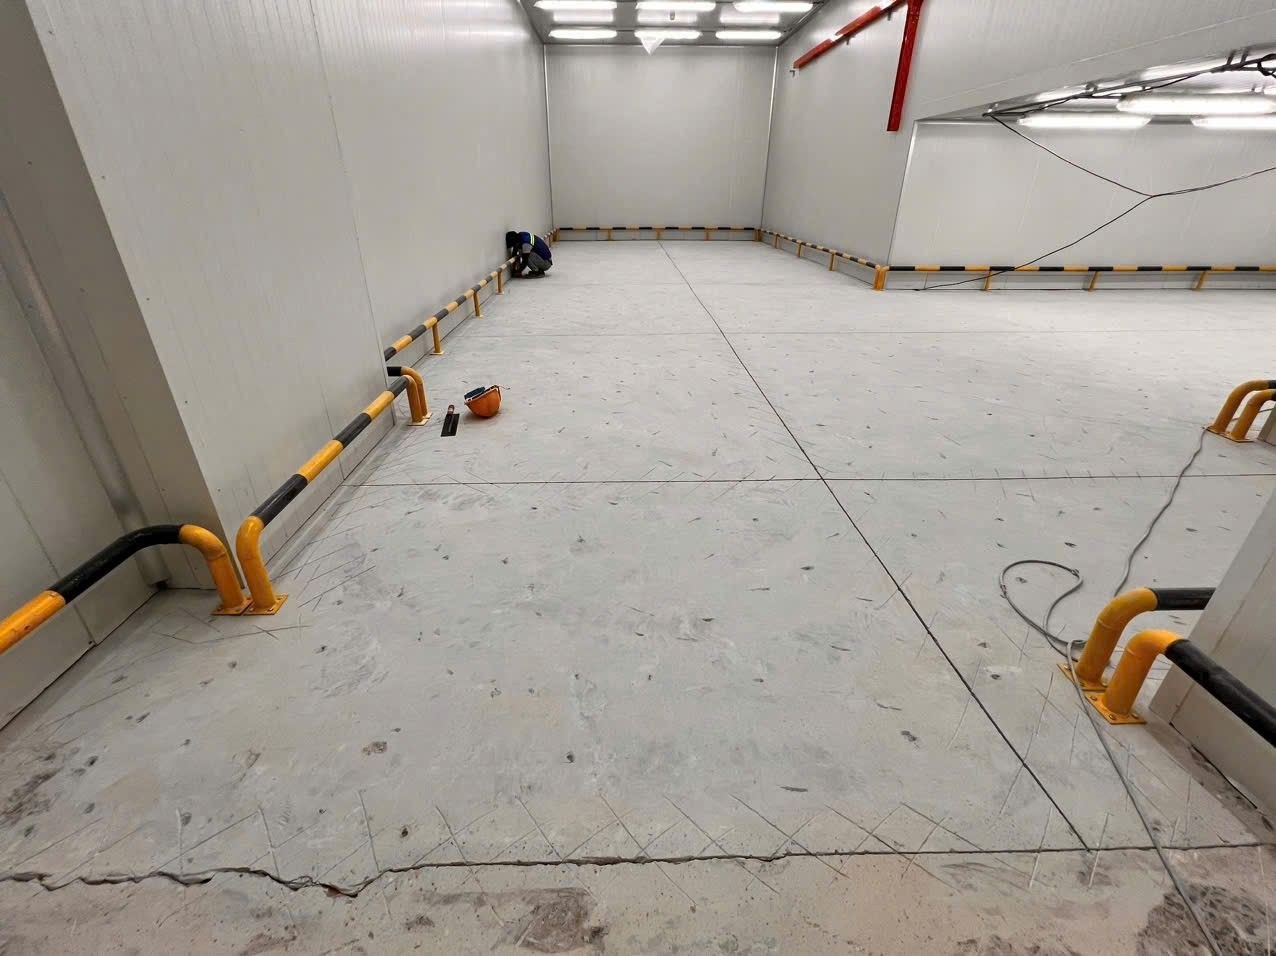
Kiểm tra tuổi bê tông, cường độ, độ ẩm bề mặt, độ phẳng và các nguồn ẩm từ bên dưới. Song song đó xác định nhiệt độ vận hành và điều kiện vệ sinh của khu vực — đây là hai yếu tố chốt hệ vữa và chiều dày, vì khả năng chịu sốc nhiệt của vữa PU tăng theo chiều dày lớp.
Nếu nghi ngờ cường độ lớp bê tông mặt, làm một điểm test kéo bám dính trước. Vữa PU bám rất chắc, nên khi có ứng suất, cái bị kéo bong sẽ là chính lớp bê tông yếu chứ không phải lớp vữa.
Lập biên bản nghiệm thu nền, không nghiệm thu bằng mắt -
2Mài tạo nhám và xử lý khuyết tật nền
Mài sàn bằng đĩa kim cương hoặc phun bi để bóc lớp hồ xi măng yếu và tạo độ nhám cơ học. Rửa axit không thay thế được bước này — nó không tạo được độ nhám cần thiết và còn để lại muối trên bề mặt.
Cùng lúc, đục bỏ vùng bê tông mủn, vá lại bằng vữa sửa chữa, xử lý vết nứt. Chú ý các góc và dải sát chân tường mà máy mài lớn không với tới — phải xử lý bằng máy mài cầm tay, vì đây đúng là những chỗ dễ hỏng nhất về sau.
-
3Cắt ngàm tại toàn bộ vị trí kết thúc
Cắt rãnh ngàm tại chân tường, ngưỡng cửa, quanh rãnh thu và phễu, chân cột, bệ máy, cổ ống xuyên sàn và ranh giới giữa các mẻ đổ. Chiều sâu rãnh tối thiểu bằng chiều dày lớp vữa, thành rãnh vuông góc. Khe co giãn hiện hữu thì đưa lên xuyên qua lớp vữa, không lấp.
Đây là chi tiết nằm khuất dưới lớp vữa và không thể bổ sung sau khi đổ. Xem hướng dẫn chi tiết về cắt ngàm →
Chụp ảnh toàn bộ tuyến ngàm làm hồ sơ nghiệm thu -
4Vệ sinh và tập kết vật tư
Hút bụi triệt để toàn bộ mặt nền và lòng rãnh ngàm. Không thổi bằng khí nén — thổi chỉ đẩy bụi từ chỗ này sang chỗ khác. Bụi mịn còn sót lại chính là lớp ngăn cách giữa vữa và bê tông.
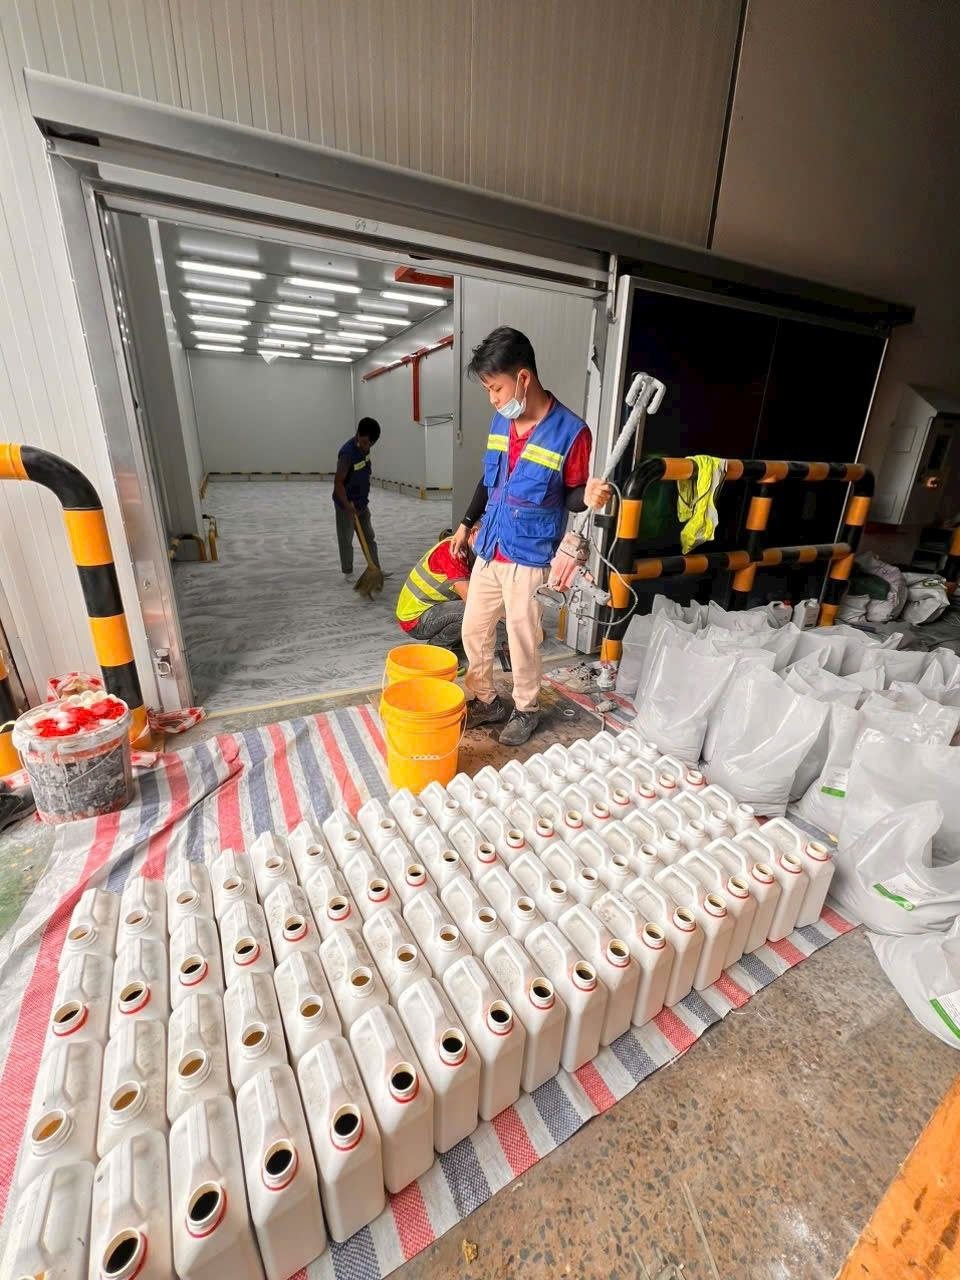
Tập kết vật tư theo từng bộ đầy đủ, đặt gần vị trí trộn theo đúng thứ tự sẽ dùng, che chắn khỏi nắng nóng. Bố trí khu trộn có bạt lót để không làm bẩn nền vừa vệ sinh. Đếm và đối chiếu số bộ với diện tích trước khi bắt đầu — thiếu vật tư giữa chừng là tình huống không có cách xử lý.
-
5Trộn vữa theo nguyên bộ
Trộn hết nguyên bộ bằng máy trộn cưỡng bức tốc độ thấp, đúng thứ tự thành phần và đủ thời gian trộn quy định. Trộn thiếu thời gian để lại các vệt chưa đều màu trên sàn; trộn tốc độ cao lại cuốn khí vào vữa.
Hai điều tuyệt đối không làm: chia nhỏ bộ — phần bột cốt liệu không thể chia đều bằng mắt, sai tỷ lệ khiến vữa không đóng rắn đúng; và thêm nước hay dung môi — điều này phá hỏng phản ứng đóng rắn, sàn sẽ mềm và bụi phấn. Vữa đặc nghĩa là nhiệt độ cao hoặc đã quá thời gian làm việc, phải bỏ mẻ đó.
Không chia bộ · Không thêm nước · Không cứu mẻ quá giờ -
6Thi công lớp 1 — rải và cán theo dải
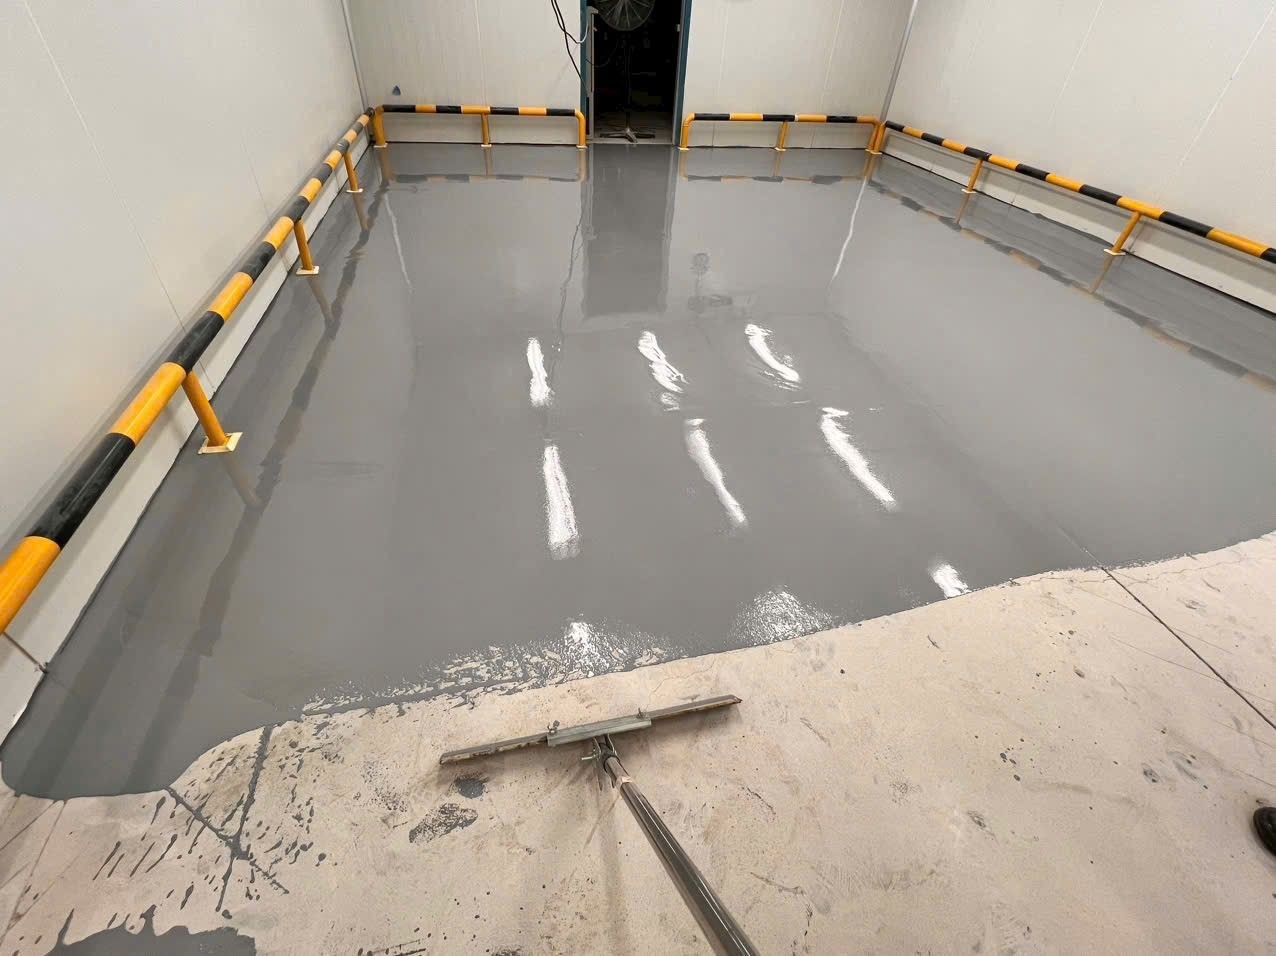
Đổ vữa ra nền, cán bằng thước răng cưa đạt chiều dày thiết kế của lớp 1. Miết đầy rãnh ngàm trước khi rải phần diện tích chính — rãnh chỉ đầy một nửa thì công đoạn cắt trước đó gần như vô nghĩa.
Rải theo từng dải và luôn nối vào phần vữa còn ướt của dải trước. Nếu để mép bắt đầu se rồi mới nối, vệt nối sẽ hiện rõ và trở thành đường yếu. Chia dải hợp lý từ đầu, tính cả vị trí cột và hướng rút của tổ thợ — phải rút ra khỏi phòng qua lối cửa, không bước lên phần vừa đổ.
-
7Xả nhám lớp 1 và vệ sinh trước khi đổ lớp hoàn thiện
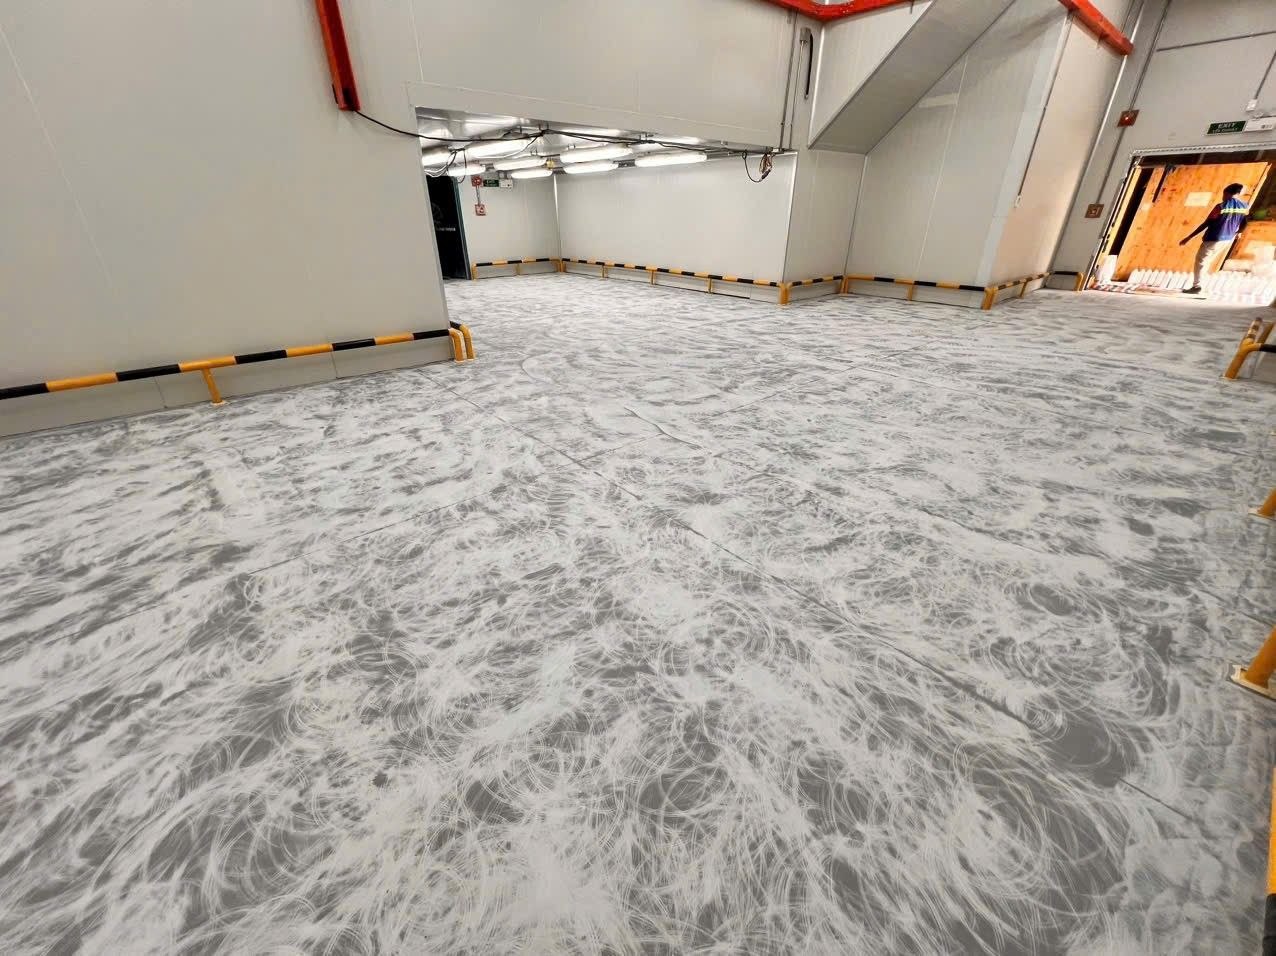
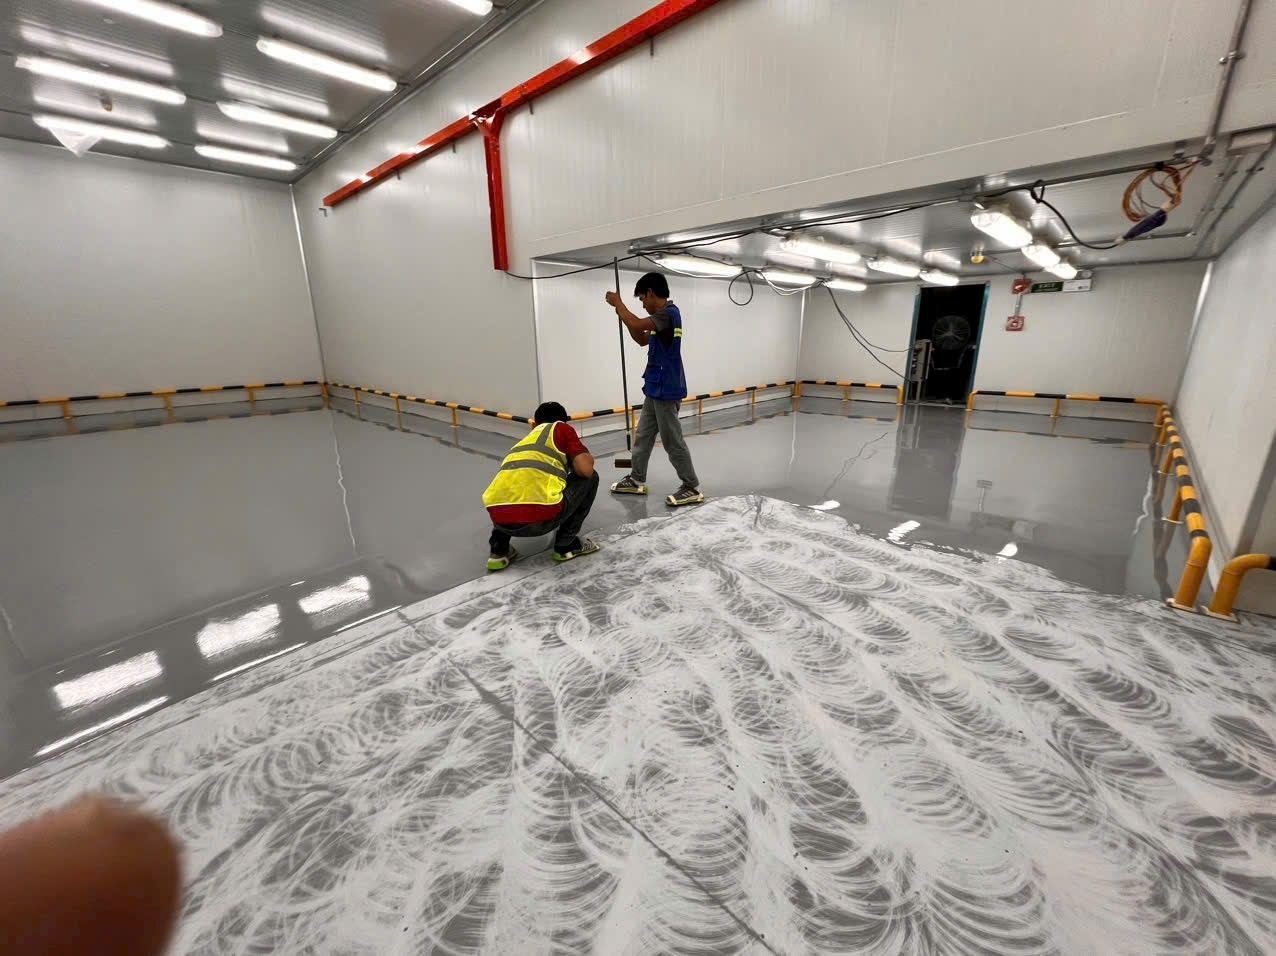
Sau khi lớp 1 đã đủ cứng, xả nhám toàn bộ bề mặt. Bước này giải quyết hai việc cùng lúc: loại bỏ gợn, hạt cộm và vệt cán còn lại trên lớp 1 để lớp hoàn thiện được phẳng; đồng thời tạo chân bám cơ học cho lớp tiếp theo.
Xả xong phải hút bụi triệt để — bụi xả rất mịn và bám đều khắp mặt sàn, nếu còn sót lại nó nằm giữa hai lớp và làm mất liên kết. Chú ý thời điểm: xả quá sớm khi lớp 1 chưa đủ cứng sẽ làm rách bề mặt, xả quá muộn thì tốn công mà hiệu quả tạo nhám không tăng thêm. Tuân thủ khoảng thời gian phủ lớp tiếp theo ghi trong TDS.
Xả nhám xong phải hút bụi, không thổi khí nén -
8Thi công lớp hoàn thiện, bảo dưỡng và nghiệm thu
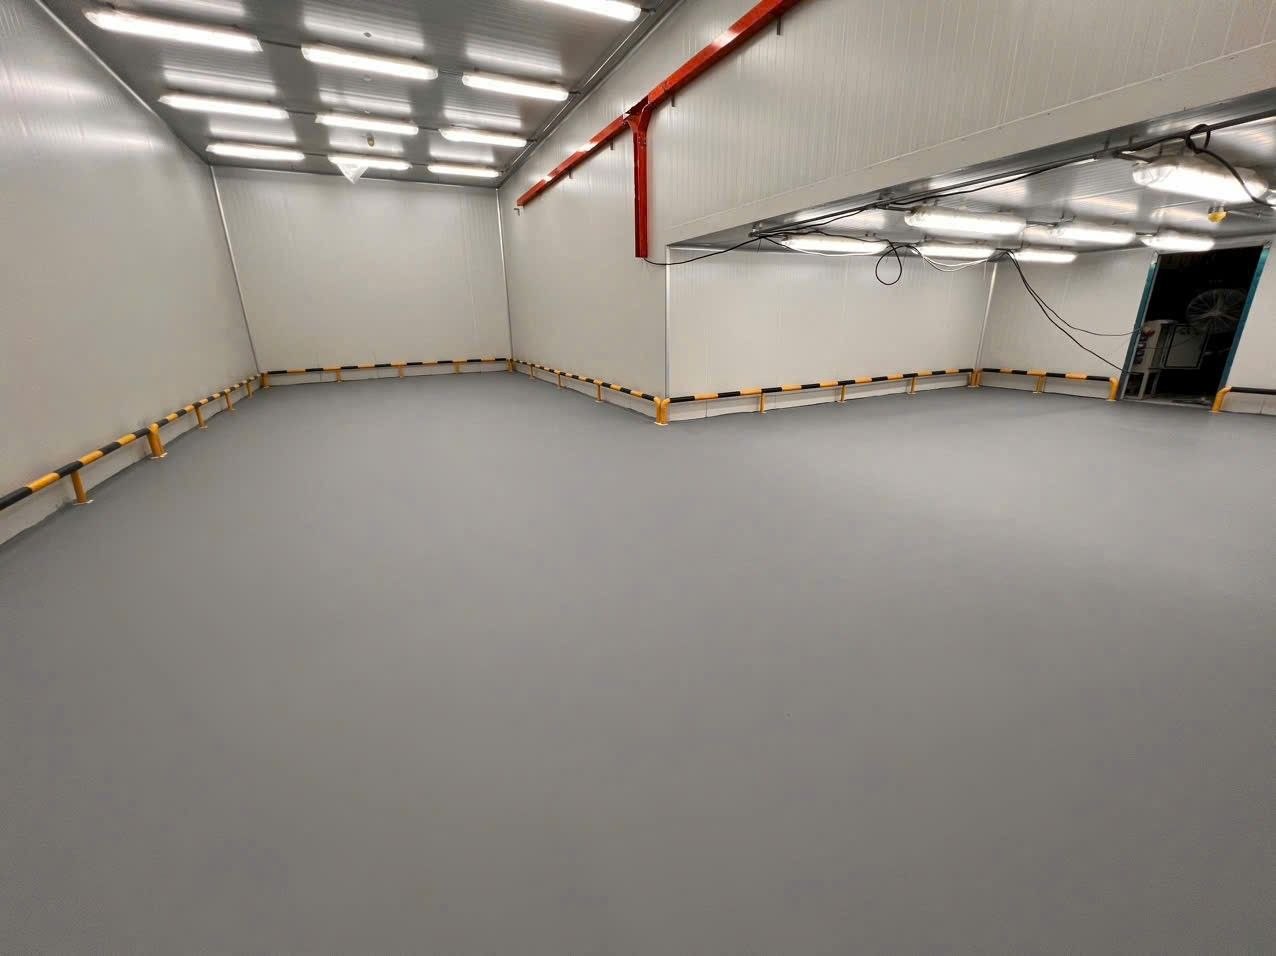
Đổ lớp hoàn thiện lên bề mặt đã xả nhám và hút sạch, vẫn theo nguyên tắc rải theo dải và giữ mép ướt. Kiểm tra chiều dày và độ phẳng ngay khi vữa còn thao tác được. Sau đó bảo dưỡng theo TDS và tôn trọng đủ ba mốc chờ khác nhau: chờ đi lại được, chờ chịu tải cơ giới, chờ vệ sinh bằng hóa chất. Đưa xe nâng vào quá sớm để lại vệt lún vĩnh viễn; rửa hóa chất quá sớm làm hỏng bề mặt khi vữa chưa đạt cường độ.
Đi lại được ≠ dùng được
3. Bố trí nhân lực theo dây chuyền
Đây là phần quyết định thành bại nhiều hơn cả tay nghề từng người. Một tổ thợ giỏi nhưng bố trí sai vị trí vẫn sẽ để lại vệt nối và vùng không đều chiều dày.
| Vị trí | Nhiệm vụ | Điểm quyết định |
|---|---|---|
| Cân đong & trộn | Mở bộ, trộn đúng thứ tự và đủ thời gian | Nhịp trộn phải đều — trộn nhanh quá thì vữa chờ và bắt đầu đặc, chậm quá thì tổ cán phải dừng |
| Vận chuyển | Đưa vữa từ khu trộn tới vị trí đổ | Tuyến đi phải thông, không cắt ngang vùng vừa đổ |
| Đổ & cán | Rải và cán đạt chiều dày thiết kế | Luôn nối vào mép còn ướt, kiểm soát chiều dày liên tục |
| Xử lý mép & ngàm | Miết đầy rãnh ngàm, làm gọn chân tường, quanh cột, cổ ống | Đi trước tổ cán một nhịp, không để mép khô rồi mới xử lý |
| Hoàn thiện bề mặt | Xử lý bề mặt theo yêu cầu hệ, kiểm tra khuyết tật | Chỉ có một khoảng thời gian ngắn để thao tác — bám sát tổ cán |
4. Các mốc kiểm soát chất lượng
- Trước khi mài: xác nhận tuổi bê tông, cường độ và không có nguồn ẩm chưa xử lý bên dưới.
- Sau khi mài: kiểm tra độ nhám phủ kín toàn bộ diện tích, không còn vùng bóng chưa mài tới, đặc biệt ở góc và sát chân tường.
- Sau khi cắt ngàm: đối chiếu với danh sách vị trí đã lập, đo chiều sâu rãnh, chụp ảnh lưu hồ sơ.
- Trước khi trộn mẻ đầu: đo độ ẩm bề mặt và nhiệt độ, xác nhận nằm trong ngưỡng TDS; kiểm tra rãnh ngàm đã hút sạch bụi.
- Trong khi đổ: kiểm tra chiều dày định kỳ, quan sát mép nối có giữ được trạng thái ướt không.
- Sau khi xả nhám lớp 1: kiểm tra vệt xả phủ kín toàn bộ diện tích, không còn gợn hay hạt cộm; xác nhận đã hút sạch bụi xả trước khi đổ lớp hoàn thiện.
- Sau khi đổ lớp hoàn thiện: kiểm tra độ phẳng, khuyết tật bề mặt, vùng thiếu chiều dày tại mép và quanh chi tiết.
- Trước khi bàn giao: xác nhận đã qua đủ thời gian chờ cho tải cơ giới và cho vệ sinh hóa chất; bàn giao kèm hướng dẫn sử dụng và vệ sinh cho chủ đầu tư.
5. Sáu lỗi hay gặp khi thi công vữa PU
6. Chọn hệ vữa và chiều dày
| Tiêu chí | KCC CRETE MF | KCC CRETE HD |
|---|---|---|
| Kiểu hệ | Tự phẳng, mặt phẳng mịn | Chịu tải nặng, chống trượt mạnh |
| Chiều dày | 3–6mm | 6–15mm |
| Chịu sốc nhiệt | 3mm: -5°C ~ 80°C 6mm: -5°C ~ 100°C | 9–12mm: -40°C ~ 150°C |
| Chống trượt | Mức tiêu chuẩn | Mạnh, kể cả khi sàn nhiễm dầu nhớt |
| Tiêu chuẩn | HACCP / GMP / HYGIENE | HACCP / GMP / HYGIENE |
| Phù hợp | Khu chế biến, đóng gói, phòng sạch, kho mát | Kho lạnh cấp đông, khu rửa nước nóng, khu xe nâng tải nặng |
Chọn chiều dày theo nhiệt độ, không chỉ theo tải trọng. Với vữa PU, khả năng chịu sốc nhiệt tăng theo chiều dày lớp: cùng dòng CRETE MF, lớp 3mm chịu tới khoảng 80°C nhưng lớp 6mm chịu tới 100°C. Khu vực rửa sàn bằng nước nóng hay khu cấp đông phải chỉ định chiều dày theo nhiệt độ vận hành thực tế, chứ không lấy chiều dày tối thiểu cho tiết kiệm.
7. Câu hỏi thường gặp
Cần khảo sát và báo giá sàn vữa PU?
Gửi mặt bằng, nhiệt độ vận hành và điều kiện vệ sinh của khu vực — chúng tôi tư vấn hệ vữa, chiều dày và biện pháp thi công phù hợp.