Hệ hai lớp KCC EP1760 + UT6581 là lựa chọn phổ biến cho khung kèo, dầm, cột thép nhà xưởng: lớp lót epoxy giàu kẽm photphat ức chế ăn mòn và bám dính cả trên kim loại màu, lớp phủ polyurethane kháng thời tiết, bền màu. Bài viết trình bày quy trình 8 bước theo đúng TDS chính hãng, hai tỷ lệ pha khác nhau rất dễ nhầm (6:1 và 7:1), cách tính định mức thực tế, và mốc quan trọng nhất của hệ này — thời gian phủ lớp kế tiếp tối đa 30 ngày.
1. Vì sao chọn hệ EP1760 + UT6581?
Hệ này ghép hai vai trò rõ ràng: lớp lót lo chống ăn mòn, lớp phủ lo chịu thời tiết và thẩm mỹ. Mỗi lớp đều có một điểm mạnh riêng mà các hệ khác khó thay thế.
EP1760 — kẽm photphat ức chế ăn mòn
Sơn lót epoxy 2 thành phần đóng rắn bằng polyamide biến tính, hàm lượng kẽm photphat cao. Tạo màng cứng và dai, bám dính tuyệt vời, chống mài mòn và chống va đập — chịu được cả môi trường ăn mòn nghiêm trọng, kể cả biển và ven biển.
Thi công được khi không thể phun cát
Ưu điểm lớn nhất trong thực tế. TDS cho phép ba mức xử lý: phun cát Sa 2½, dụng cụ điện St3, hoặc chỉ làm sạch bằng dung môi. Rất giá trị khi sơn trong nhà xưởng đang hoạt động, nơi không thể dựng trạm phun cát.
Bám được cả trên kim loại màu
Không chỉ thép đen: EP1760 thi công được lên nhôm và thép không gỉ (SUS) mà không cần phun cát. Với thép mạ kẽm nhúng nóng còn bóng thì chỉ cần mài nhẹ tạo bám dính.
UT6581 — bền màu, kháng thời tiết
Sơn phủ gốc acrylic/polyurethane 2 thành phần, khô nhanh, độ bóng cao. Chống thấm và chịu được axit, kiềm, dung môi, muối và nước, đồng thời giữ màu dưới nắng — điều mà lớp phủ epoxy không làm được.
Nhiều màu theo yêu cầu
Khác với sơn chịu nhiệt chỉ có vài màu vô cơ, UT6581 pha được nhiều màu — đáp ứng nhận diện thương hiệu, phân vùng màu an toàn hoặc yêu cầu thẩm mỹ của chủ đầu tư.
Định mức phủ cao
UT6581 đạt 15 m²/L ở DFT 40µm nhờ hàm lượng rắn ~60%. Lớp phủ mỏng nhưng phủ rộng, giúp chi phí lớp hoàn thiện trên mỗi mét vuông ở mức hợp lý.
2. Thông số kỹ thuật hai sản phẩm
3. Quy trình thi công 8 bước
-
1Khảo sát bề mặt và điều kiện thi công
Phân loại bề mặt: thép đen mới, thép đã rỉ, thép mạ kẽm, hay kim loại màu — mỗi loại có cách xử lý khác nhau ở bước sau. Đánh giá mức độ ăn mòn hiện trạng và môi trường vận hành (trong nhà, ngoài trời, ven biển, có hóa chất).
Đo và ghi lại nhiệt độ bề mặt, nhiệt độ không khí, độ ẩm tương đối và điểm sương. Theo TDS: không thi công khi nhiệt độ dưới 5°C hoặc trên 40°C, hoặc độ ẩm tương đối trên 80%. Nhiệt độ bề mặt phải cao hơn điểm sương ít nhất 3°C để tránh ngưng tụ ẩm trên thép.
Đo lại điều kiện mỗi buổi, không đo một lần dùng cả tuần -
2Xử lý bề mặt theo đúng loại vật liệu
Trước hết, loại bỏ hoàn toàn dầu mỡ, bụi bẩn, muối bằng làm sạch dung môi hoặc rửa nước ngọt. Sau đó xử lý cơ học theo loại bề mặt:
- Thép: phun cát đạt Sa 2½, hoặc làm sạch bằng dụng cụ điện đạt St3, hoặc làm sạch bằng dung môi — TDS cho phép cả ba mức
- Thép mạ kẽm nhúng nóng còn sáng bóng: mài hoặc phun cát nhẹ để tạo chân bám
- Nhôm, thép không gỉ (SUS): thi công được mà không cần phun cát, giữ nguyên bề mặt kim loại màu
Mức xử lý càng cao thì tuổi thọ hệ sơn càng dài — chọn mức nào là bài toán cân đối giữa điều kiện hiện trường và tuổi thọ kỳ vọng, cần thống nhất với chủ đầu tư bằng văn bản.
-
3Che chắn và thiết lập biện pháp an toàn
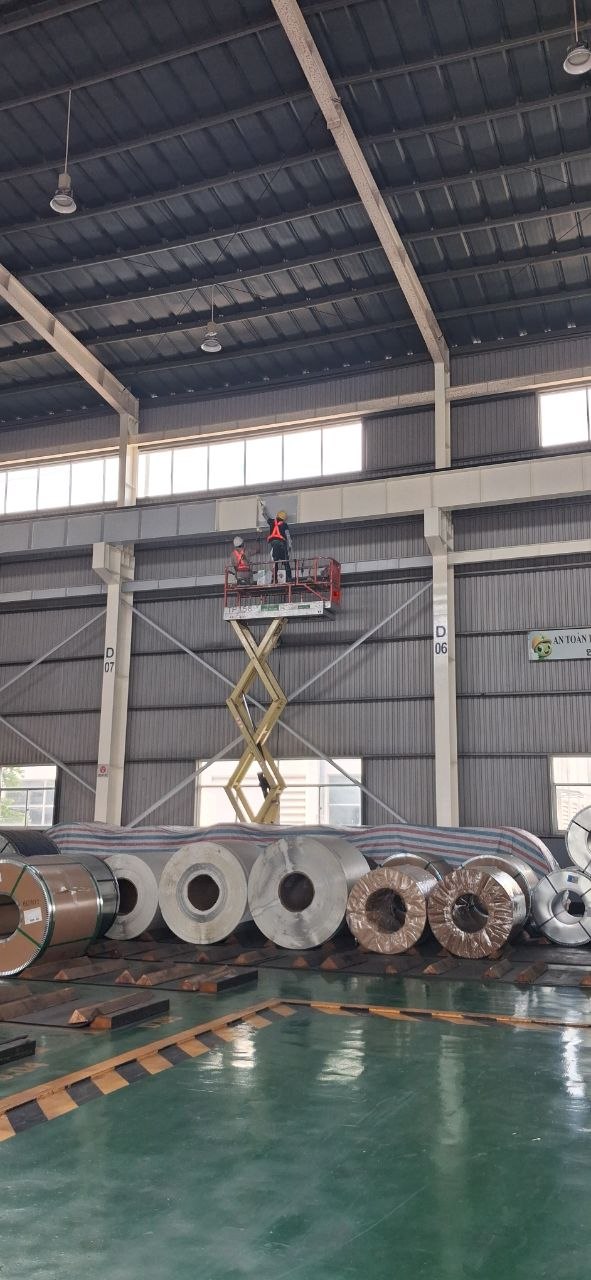
Trong nhà xưởng đang vận hành, che chắn máy móc, hàng hóa, thành phẩm và sàn bên dưới khỏi bụi sơn bay. Bụi sơn phun bám lên cuộn tôn, thiết bị hay bán thành phẩm là thiệt hại phát sinh mà không hợp đồng nào bù nổi.
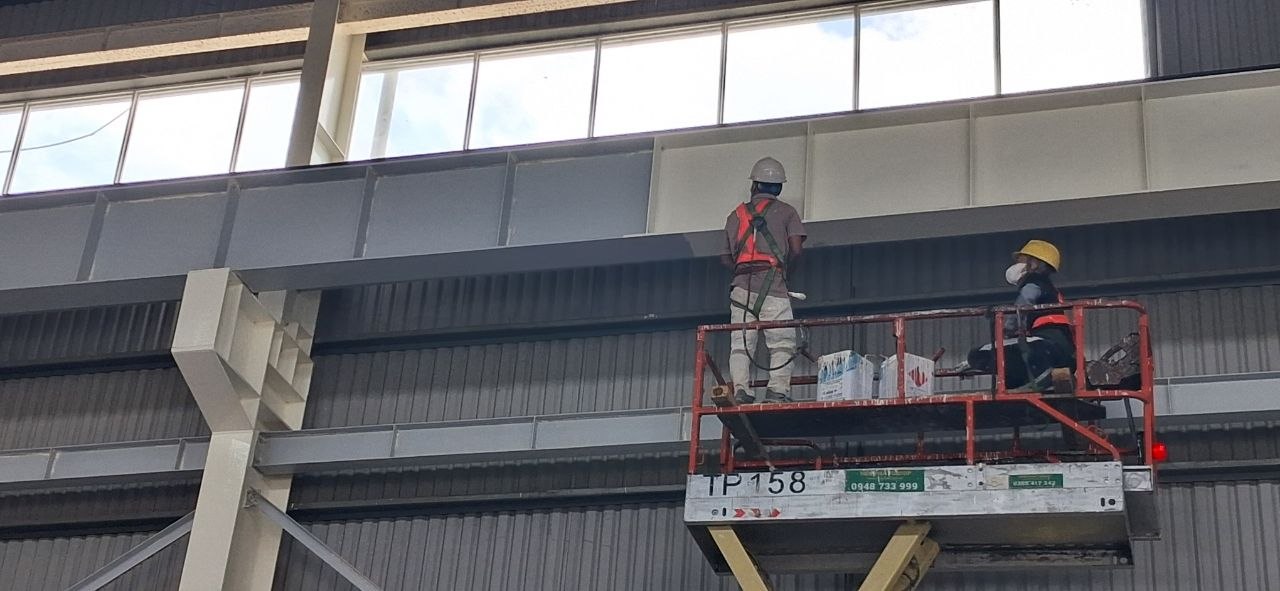
Về an toàn trên cao: xe nâng người hoặc giàn giáo đạt chuẩn, dây an toàn toàn thân móc vào điểm neo chắc chắn, mũ bảo hộ, và mặt nạ có phin lọc hơi hữu cơ. Cả hai sản phẩm có điểm chớp cháy thấp (EP1760 là 26°C) nên phải thông gió và tránh xa mọi nguồn tia lửa — đặc biệt nếu xưởng có hoạt động hàn cắt.
Khẩu trang vải không có tác dụng với hơi dung môi -
4Pha trộn EP1760 — tỷ lệ 6:1 theo thể tích
Khuấy kỹ phần màu (PTA) trước khi pha. Sau đó đổ chất đóng rắn (PTB) vào thùng màu trong khi đang khuấy cơ học liên tục — TDS ghi rõ không được trộn theo thứ tự ngược lại. Khuấy tới khi hỗn hợp không còn vón cục.
Pha dung môi epoxy 024 tối đa 10% theo thể tích hỗn hợp, và chỉ pha vào hỗn hợp đã trộn — không pha dung môi riêng vào từng thành phần. Thời gian sử dụng 3 giờ ở 20°C, trời nóng sẽ ngắn hơn, nên chỉ pha lượng dùng hết trong khoảng 2 giờ.
Không chia nhỏ bộ · Không đổi thứ tự trộn -
5Thi công lớp lót EP1760 đạt DFT 100µm
Bắt đầu bằng quét dặm bằng chổi tại mối hàn, cạnh sắc, bulông, bản mã và các khu vực khó tiếp cận — đây là những vị trí màng sơn luôn mỏng nhất khi phun và cũng là nơi rỉ sét xuất hiện đầu tiên. Sau đó phun airless toàn bộ diện tích.
Thông số phun airless theo TDS: lỗ phun 483–686µm, áp suất 11,7–15,2 MPa, góc quạt 40–60°. Kiểm tra độ dày màng ướt trong khi thi công thay vì chỉ đo màng khô sau đó — phát hiện thiếu dày lúc còn ướt thì bù được ngay.
Quét dặm mối hàn và cạnh sắc trước khi phun -
6Chờ đúng thời gian phủ lớp kế tiếp — mốc quan trọng nhất
Ở 20°C, thời gian phủ lớp polyurethane là tối thiểu 4 giờ và tối đa 30 ngày. Phủ sớm hơn 4 giờ thì lớp lót chưa đủ khô; để quá 30 ngày thì lớp lót đã đóng rắn quá sâu, bề mặt trở nên trơ và lớp PU bám kém.
Lưu ý mốc 30 ngày này chỉ áp dụng cho lớp phủ polyurethane. Nếu phủ bằng epoxy hoặc alkyd thì TDS ghi không giới hạn thời gian. Đây chính là điểm khiến hệ EP1760 + UT6581 đòi hỏi kế hoạch tiến độ chặt hơn các hệ khác.
Ghi ngày sơn lót lên từng khu vực để theo dõi -
7Pha và thi công lớp phủ UT6581 — tỷ lệ 7:1, DFT 40µm
Pha theo tỷ lệ A : B = 7 : 1 theo thể tích — khác với lớp lót, kiểm tra kỹ. Vẫn đổ đóng rắn vào thùng màu khi đang khuấy. Dùng dung môi polyurethane 0624 hoặc 037us, không dùng dung môi epoxy 024 của lớp lót.
Phun airless với lỗ phun 381–533µm, áp suất 11,7–15,2 MPa, góc quạt 40–60°. Đạt DFT 40µm mỗi lớp. Nếu thiết kế yêu cầu hai lớp phủ, chờ tối thiểu 18 giờ ở 20°C giữa hai lớp; thời gian tối đa không giới hạn nhưng nếu để lâu phải làm sạch bụi bẩn trước khi phủ tiếp.
Dung môi PU cho lớp phủ, dung môi epoxy cho lớp lót -
8Kiểm tra và nghiệm thu
Đo độ dày màng khô tại nhiều điểm, phân bổ đều theo diện tích và bao gồm cả các vị trí khó như mặt dưới dầm, bụng kèo, sau bản mã. Kiểm tra độ phủ đều màu, khuyết tật chảy võng, vùng bỏ sót và tình trạng tại mối hàn, cạnh sắc.
Lập biên bản nghiệm thu kèm số liệu đo DFT, điều kiện nhiệt độ và độ ẩm khi thi công, ngày thi công từng lớp và ảnh hiện trạng. Bộ hồ sơ này là căn cứ bảo hành và cũng là cơ sở xử lý nếu sau này phát sinh tranh chấp.
Trong thực tế, tình huống hay xảy ra là: sơn lót xong một khu, dự án tạm dừng vì chờ mặt bằng, chờ thanh toán hoặc chờ nhà máy sắp xếp lịch dừng máy. Vài tháng sau quay lại phủ PU lên lớp lót cũ — và lớp phủ bong tróc mà không ai hiểu vì sao, vì bản thân lớp lót nhìn vẫn còn nguyên vẹn. Nguyên nhân là đã vượt thời gian phủ lớp kế tiếp tối đa 30 ngày. Cách xử lý: nếu quá hạn, phải làm sạch hoàn toàn dầu, muối, lớp phấn hóa trên bề mặt lót và tạo nhám lại trước khi phủ. Cách phòng ngừa tốt hơn: ghi ngày sơn lót lên từng khu vực và chia tiến độ sao cho lót tới đâu phủ tới đó.
4. Tính định mức và dự toán
Định mức lý thuyết trong TDS tính trên bề mặt phẳng lý tưởng, theo công thức: độ phủ (m²/L) = hàm lượng rắn (%) × 10 ÷ DFT (µm). Kiểm chứng với số liệu TDS:
| Sản phẩm | Hàm lượng rắn | DFT | Độ phủ lý thuyết |
|---|---|---|---|
| EP1760 (lót) | ~65% | 100 µm | 6,5 m²/L |
| UT6581 (phủ) | ~60% | 40 µm | 15 m²/L |
Cả hai con số đều khớp chính xác với công thức, nên có thể dùng chúng làm cơ sở tính toán một cách tin cậy. Vấn đề nằm ở hao hụt thực tế.
5. An toàn khi thi công trên cao trong xưởng đang hoạt động
- Thiết bị nâng đạt chuẩn và có kiểm định. Xe nâng người phải phù hợp với chiều cao và mặt bằng thao tác; kiểm tra phanh, chân chống và sàn công tác trước mỗi ca.
- Dây an toàn toàn thân, móc vào điểm neo chắc chắn. Không móc vào lan can sàn công tác nếu nhà sản xuất không cho phép.
- Mặt nạ có phin lọc hơi hữu cơ. Khẩu trang vải hay khẩu trang y tế không lọc được hơi dung môi. Trên cao gần mái tôn, nhiệt độ cao càng làm dung môi bay hơi nhanh.
- Kiểm soát nguồn lửa. EP1760 có điểm chớp cháy 26°C — ở nhiệt độ ngoài trời Việt Nam là đã đủ điều kiện bắt lửa. Ngừng mọi hoạt động hàn cắt trong khu vực và bán kính lân cận.
- Thông gió. TDS yêu cầu duy trì thông gió bằng không khí sạch trong cả quá trình thi công và đóng rắn để hỗ trợ dung môi bay hơi.
- Che chắn và cảnh báo bên dưới. Rào khu vực bên dưới, che phủ máy móc và hàng hóa, bố trí người cảnh giới nếu lối đi vẫn phải sử dụng.
- Phối hợp lịch với bộ phận sản xuất. Thống nhất khung giờ thi công, khu vực được phép và phương án xử lý khi có sự cố — làm rõ bằng văn bản trước khi bắt đầu.
6. Sáu lỗi thường gặp
7. Câu hỏi thường gặp
Cần khảo sát và báo giá sơn kết cấu thép?
Gửi ảnh hiện trạng, diện tích và môi trường vận hành — chúng tôi tư vấn hệ sơn, mức xử lý bề mặt và định mức phù hợp với điều kiện thi công thực tế.