"Tại sao tôi tính đủ sơn theo định mức trên nhãn mà vẫn thiếu?" – Đây là câu hỏi phổ biến nhất trong dự toán vật tư sơn. Câu trả lời: Nhãn thùng sơn ghi định mức lý thuyết trong điều kiện lý tưởng, không tính đến hao hụt thực tế. Tổng hao hụt từ tất cả các yếu tố có thể lên đến 15–50% tùy điều kiện thi công.
Hiệu suất thi công luôn nhỏ hơn 100%. Tổng hao hụt thông thường 10–20% (điều kiện tốt) đến 30–50% (điều kiện khó khăn). Luôn mua thêm 10–20% so với tính toán lý thuyết.
Hao Sơn Là Gì? Phân Biệt 3 Loại Hao Hụt
Hao sơn (waste / paint loss / paint wastage) là lượng sơn mất đi không tạo thành màng sơn có ích trên bề mặt. Có 3 loại hao hụt cần phân biệt:
| Loại hao hụt | Tên tiếng Anh | Định nghĩa | Kiểm soát được? |
|---|---|---|---|
| Hao hụt phương pháp | Application loss / Transfer efficiency loss | Sơn không bám lên bề mặt do phương pháp thi công (sương phun bay đi, sơn rỉ xuống) | Một phần – chọn phương pháp phù hợp |
| Hao hụt bề mặt | Surface absorption loss | Bề mặt xốp hút sơn nhiều hơn định mức – sơn thấm vào bề mặt thay vì tạo màng | Một phần – sơn lót bịt lỗ khí trước |
| Hao hụt vận hành | Handling / Operational loss | Sơn dính thùng, dính dụng cụ, sơn thừa không dùng hết sau pot life | Giảm được – kỹ thuật và tổ chức tốt |
8 Yếu Tố Gây Hao Sơn – Phân Tích Chi Tiết
Phương pháp thi công
Ảnh hưởng lớn nhất – chênh lệch đến 40% giữa lăn và phun khí.
Độ xốp bề mặt
Bê tông nhẹ, gạch xây hút thêm 50–80% so với bề mặt đặc.
Diện tích thực vs mặt bằng
Kết cấu thép hình, mái tôn sóng có diện tích thực cao hơn 30–50%.
Điều kiện thời tiết
Gió mạnh khi phun, nắng nóng hoặc độ ẩm cao tăng hao 10–40%.
Kỹ năng của thợ
Thợ kém có thể hao thêm 30% so với thợ giỏi cùng điều kiện.
Hình dạng bề mặt
Kết cấu phức tạp, giàn thép lưới tăng hao hụt phun lên 40–50%.
Hao hụt vận hành
Sơn dính thùng, đóng rắn sau pot life – cộng dồn 5–10%.
Pha loãng không đúng tỷ lệ
Pha thêm 15% thinner → chiều dày khô giảm ~10% → phải sơn thêm.
Yếu Tố 1: Phương Pháp Thi Công – Ảnh Hưởng Lớn Nhất
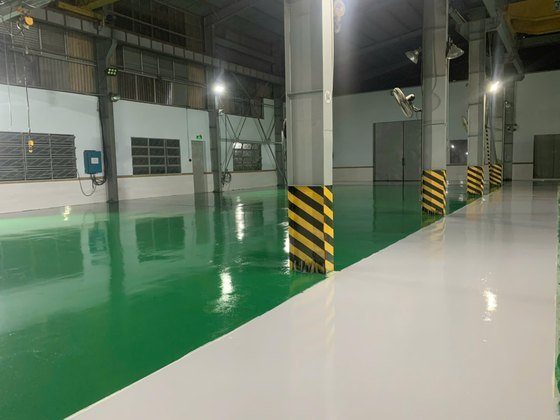
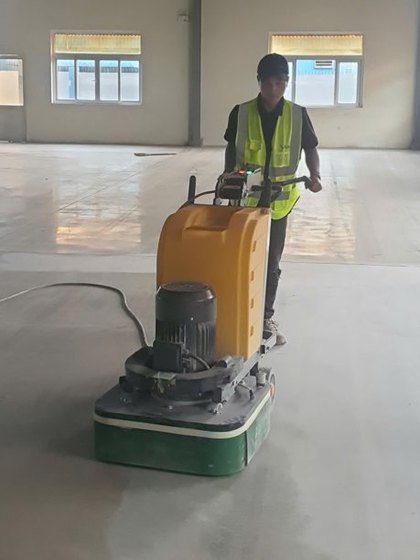
Đây là yếu tố ảnh hưởng lớn nhất – chênh lệch giữa phương pháp tốt nhất và kém nhất lên đến 40%:
| Phương pháp thi công | Tên tiếng Anh | Hiệu suất chuyển giao | Tỷ lệ hao hụt | Ứng dụng phổ biến |
|---|---|---|---|---|
| Đổ / Gạt (SL epoxy) | Pouring / Squeegee | 95–99% | 1–5% | Sơn tự san phẳng SL – ít hao nhất |
| Lăn (roller) | Roller application | 85–92% | 8–15% | Sơn epoxy, acrylic tường – phổ biến nhất |
| Cọ (brush) | Brush application | 80–88% | 12–20% | Góc cạnh, chi tiết nhỏ – kiểm soát tốt |
| Phun airless | Airless spray | 65–75% | 25–35% | Diện tích lớn ngoài trời – nhanh nhưng hao |
| Phun khí (air spray) | Conventional air spray | 55–65% | 35–45% | Sơn ô tô, sơn gỗ – đẹp nhưng hao nhất |
Yếu Tố 2: Độ Xốp Bề Mặt – Yếu Tố Khó Kiểm Soát Nhất
Bê tông không đồng nhất về độ xốp – cùng một sàn có vùng hút sơn gấp 2–3 lần vùng khác:
| Loại bề mặt | Mức độ xốp | Hệ số hút thêm sơn | Giải pháp |
|---|---|---|---|
| Thép / kính / gạch men đặc | Rất thấp | 0–5% | Sơn lót đặc biệt tăng bám dính |
| Bê tông mới đặc CSP 2–3 | Thấp | 5–15% | 1 lớp sơn lót thông thường |
| Bê tông thông thường CSP 3–4 | Trung bình | 15–25% | 1 lớp sơn lót đủ dày |
| Bê tông cũ xốp, nhiều lỗ khí | Cao | 25–40% | Sơn lót 2 lớp hoặc loại siêu loãng thấm sâu |
| Bê tông nhẹ (aerated/lightweight) | Rất cao | 40–60% | Sơn lót chuyên dụng cho bê tông nhẹ |
| Gạch xây chưa trát | Cực cao | 50–80% | Cần 1 lớp lót bịt kín trước khi sơn phủ |
Yếu Tố 3: Diện Tích Bề Mặt Thực Tế Vs Diện Tích Mặt Bằng
Đây là yếu tố nhiều người bỏ qua. Diện tích mặt bằng ≠ diện tích bề mặt cần sơn:
| Kết cấu | Hệ số nhân diện tích | Ví dụ tính | Lý do |
|---|---|---|---|
| Sàn phẳng trơn | × 1,0 | 100m² sàn = 100m² sơn | Không tăng thêm |
| Sàn có gờ / rãnh thoát nước | × 1,05–1,15 | 100m² = 110m² sơn | Gờ và rãnh tăng diện tích thực |
| Tường trơn | × 1,0–1,05 | 100m² tường = 102m² sơn | Cộng thêm cung góc tường |
| Kết cấu thép dạng I, H (thép hình) | × 1,3–1,5 | Mỗi m dài thép I200 = 0,8m² bề mặt | 4 mặt + bụng thép |
| Mái tôn lượn sóng | × 1,1–1,2 | 100m² mặt bằng = 115m² thực tế | Sóng tôn tăng diện tích thực |
| Đường ống hình trụ | × π | Ống Φ100mm dài 1m = 0,314m² | Chu vi = π × đường kính |
| Lưới thép, cấu kiện phức tạp | × 1,5–2,5 | Tùy mức độ phức tạp | Nhiều mặt, nhiều góc cạnh |
Yếu Tố 4: Điều Kiện Thời Tiết Và Nhiệt Độ
| Điều kiện thời tiết | Ảnh hưởng đến hao sơn | Tỷ lệ hao tăng thêm | Biện pháp xử lý |
|---|---|---|---|
| Nhiệt độ bề mặt > 35°C | Sơn khô quá nhanh, không thấm đủ sâu → lớp sơn mỏng hơn dự tính | Thêm 10–20% | Thi công sáng sớm, che bạt, làm mát bề mặt |
| Nhiệt độ < 10°C | Sơn đặc hơn, không trải đều → phải pha loãng thêm → chiều dày giảm | Thêm 5–15% | Sưởi ấm khu vực thi công, dùng sơn low-temperature |
| Gió mạnh (> 3m/s khi phun) | Sương sơn bị gió thổi đi, không bám vào bề mặt | Thêm 20–40% | Che chắn gió, dừng thi công khi gió quá mạnh |
| Độ ẩm không khí > 85% RH | Amine blushing, sơn bám kém, phải sơn thêm lớp | Thêm 10–20% | Dùng máy hút ẩm, đợi RH < 80% |
| Mưa bất chợt trước khi sơn khô | Sơn trôi hoặc bị pha loãng → phải sơn lại | Hao 100% lớp đó | Theo dõi thời tiết, thi công trong nhà kín |
Yếu Tố 5: Kỹ Năng Và Kinh Nghiệm Của Thợ
| Hành vi của thợ | Ảnh hưởng | Tỷ lệ hao tăng | Dấu hiệu nhận biết |
|---|---|---|---|
| Lăn quá ít sơn (tiết kiệm sơn) | Chiều dày thiếu → phải sơn thêm lớp bù → tốn thêm 1 lớp | Thêm 30–50% tổng | Sàn loang lổ, lộ màu sơn lót |
| Lăn quá nhiều sơn (chắc ăn) | Chiều dày thừa → tiêu thụ sơn không cần thiết | Thêm 15–25% | Sơn chảy tại cạnh, đọng vũng góc |
| Lăn không đều, trùng lặp nhiều | Một số vùng 2–3 lớp, vùng khác 0,5 lớp | Thêm 10–20% | Bề mặt không đều màu sau khi khô |
| Để sơn thừa trong thùng đóng rắn | Sơn 2K đóng rắn sau pot life → bỏ toàn bộ | Hao 100% phần đó | Thùng sơn bị cứng dù chưa dùng hết |
Yếu Tố 6: Hình Dạng Và Độ Phức Tạp Của Bề Mặt
| Loại bề mặt | Hao hụt lăn/cọ | Hao hụt phun | Lý do |
|---|---|---|---|
| Sàn phẳng rộng | 8–12% | 20–25% | Tối ưu nhất – ít biên cạnh |
| Tường phẳng | 10–15% | 25–30% | Hao tại góc tường |
| Kết cấu thép đơn giản (cột, dầm) | 15–20% | 30–35% | Nhiều mặt, hao tại cạnh |
| Kết cấu thép phức tạp (giàn, lưới) | 25–35% | 40–50% | Sơn không bám vào vùng che khuất |
| Ống, bình cầu, thiết bị tròn | 20–30% | 35–45% | Bề mặt cong, hao tại cạnh bo |
| Góc tường-sàn (coved base) | 25–40% | – | Chỉ dùng cọ, hao cao, không thể tránh |
Yếu Tố 7: Hao Hụt Vận Hành – Thường Bị Bỏ Qua
| Nguồn hao hụt vận hành | Tỷ lệ hao | Ghi chú |
|---|---|---|
| Sơn dính thành thùng (không cào sạch) | 1–3% | Đặc biệt với sơn đặc (SL epoxy, vữa PU) |
| Sơn dính con lăn, cọ, máy khuấy | 1–2% mỗi lần dùng | Nhân với số lần thay lăn/cọ trong dự án |
| Sơn đổ, tràn khi sang thùng nhỏ | 0,5–2% | Hay xảy ra khi đổ từ thùng 20L sang thùng 5L |
| Sơn 2K đóng rắn sau pot life | 0–15% tùy quản lý | Pha quá nhiều 1 lần, không dùng hết trong pot life |
| Bay hơi dung môi khi thùng mở lâu | 1–3% | Đặc biệt khi thi công ngày nóng, gió |
| Sơn dùng để thử màu, thử chiều dày | 0,5–1% | Thử trên vật liệu thừa trước khi thi công chính |
Yếu Tố 8: Pha Loãng Không Đúng Tỷ Lệ
Pha loãng thêm dung môi làm giảm hàm lượng chất rắn → chiều dày lớp khô giảm tỷ lệ thuận → phải sơn thêm lớp bù.
DFT mới = DFT gốc × Solid content gốc / (Solid content gốc + % pha loãng)Ví dụ: Sơn epoxy 65% solid, pha thêm 15% thinner → DFT giảm còn ~87% → phải tăng số lớp bù 13%
| Tỷ lệ pha loãng thêm | Chiều dày khô còn lại | Hao sơn tăng thêm | Tác động khác |
|---|---|---|---|
| 0% (đúng chuẩn) | 100% – đạt đủ DFT | 0% | – |
| 5% (nhẹ) | ~97% | ~3% | Chấp nhận được – trong khoảng cho phép nhiều TDS |
| 10% (trung bình) | ~94% | ~6% | Cần thêm nửa lớp bù – nhiều TDS không cho phép |
| 15% (nhiều) | ~90% | ~11% | Ngoài giới hạn hầu hết TDS – giảm cơ tính màng |
| 20% trở lên | ~86% | ~16% | Sơn 2K: Phá vỡ tỷ lệ A:B → đóng rắn không hoàn toàn |
Bảng Tổng Hợp Tỷ Lệ Hao Sơn Theo Từng Yếu Tố
| Yếu tố | Tỷ lệ hao điển hình | Tỷ lệ hao cao nhất | Kiểm soát được? |
|---|---|---|---|
| 1. Phương pháp thi công | 8–15% (lăn) | 35–45% (phun khí) | Có – chọn phương pháp phù hợp |
| 2. Độ xốp bề mặt | 5–25% | 40–60% (bê tông nhẹ) | Một phần – dùng sơn lót tốt |
| 3. Diện tích thực > mặt bằng | 0–20% | 50–80% (kết cấu phức tạp) | Không – phải tính đúng diện tích |
| 4. Điều kiện thời tiết | 5–15% | 30–40% (gió mạnh + nắng) | Một phần – lên kế hoạch tốt |
| 5. Kỹ năng thợ | 5–20% | 30–50% (thợ mới) | Có – đào tạo và giám sát |
| 6. Hình dạng bề mặt | 8–20% | 40–50% (kết cấu phức tạp) | Không – đặc tính công trình |
| 7. Hao hụt vận hành | 5–10% | 15–20% (quản lý kém) | Có – quản lý vật tư tốt |
| 8. Pha loãng không đúng | 0–16% | 20%+ (pha quá nhiều) | Có – tuân thủ TDS |
- Dự án nhỏ, thợ kinh nghiệm, bề mặt tốt: 10–15%
- Dự án trung bình, điều kiện bình thường: 15–25%
- Dự án lớn, kết cấu phức tạp, phun ngoài trời: 25–40%
Luôn tính dự phòng 10–20% trên con số đã tính hao hụt – mua thiếu giữa chừng tốn kém hơn mua thừa.
Công Thức Tính Lượng Sơn Cần Mua Có Tính Hao Hụt
Lượng sơn = (Diện tích thực × Số lớp) ÷ (Định mức lý thuyết × Hiệu suất thi công) × (1 + % dự phòng)Trong đó:
Diện tích thực = Diện tích đo × Hệ số hình dạng | Hiệu suất = 1 – Tỷ lệ hao hụt phương pháp
Ví Dụ 1: Sơn Epoxy Lăn Sàn Nhà Xưởng 500m²
Yêu cầu: Sơn epoxy lăn 2 lớp phủ, định mức lý thuyết 6 m²/lít, bê tông thường CSP 3–4, phương pháp lăn (hiệu suất 88%), điều kiện bình thường.
Kết quả tính toán – Sàn nhà xưởng 500m²
| Bước | Tính toán | Kết quả |
|---|---|---|
| Diện tích thực | 500m² sàn phẳng × hệ số 1,0 | 500 m² |
| Định mức thực tế (lăn 88%) | 6 m²/lít × 88% | 5,28 m²/lít |
| Lượng sơn lớp phủ (2 lớp) | 500 ÷ 5,28 × 2 | 189,4 lít |
| Dự phòng 12% | 189,4 × 1,12 | 212,1 lít |
| Quy ra thùng 20L | 212,1 ÷ 20 | → Mua 11 thùng (220 lít) |
Ví Dụ 2: Phun Sơn Kết Cấu Thép Nhà Xưởng
Yêu cầu: Sơn lót epoxy 1 lớp cho thép hình I200, tổng 200m dài × 4 cột/hàng. Định mức 8 m²/lít. Phun airless (hiệu suất 70%).
Kết quả tính toán – Kết cấu thép I200
| Bước | Tính toán | Kết quả |
|---|---|---|
| Diện tích bề mặt thực | Chu vi I200 ≈ 0,8m → 200 × 4 × 0,8 | 640 m² |
| Hệ số hình dạng phức tạp | 640 × 1,15 (hao tại cạnh thép hình) | 736 m² |
| Định mức thực tế (airless 70%) | 8 m²/lít × 70% | 5,6 m²/lít |
| Lượng sơn 1 lớp | 736 ÷ 5,6 | 131,4 lít |
| Dự phòng 15% | 131,4 × 1,15 | 151,1 lít |
| Quy ra thùng 20L | 151,1 ÷ 20 | → Mua 8 thùng (160 lít) |
Cách Giảm Hao Sơn Thực Tế – 8 Biện Pháp
| Biện pháp | Giảm được hao hụt | Áp dụng khi nào |
|---|---|---|
| Dùng phương pháp lăn thay phun khi có thể | Giảm 15–25% | Bề mặt phẳng, diện tích vừa phải |
| Sơn lót tốt trước khi sơn phủ | Giảm 10–20% hao sơn phủ | Bê tông xốp, gạch xây, bề mặt hút sơn |
| Tính đúng diện tích bề mặt thực | Tính đúng lượng mua, không thiếu | Luôn luôn – đặc biệt thép hình |
| Thi công sáng sớm, tránh nắng và gió | Giảm 10–15% | Dự án ngoài trời mùa hè |
| Đào tạo và giám sát thợ qua WFT gauge | Giảm 10–20% | Mọi dự án – đo ngay khi lăn |
| Pha đúng tỷ lệ dung môi theo TDS | Giảm 5–15% | Luôn dùng cân điện tử, không ước lượng |
| Pha lượng vừa đủ dùng trong pot life | Giảm 5–15% | Sơn 2K – pha nhiều lần nhỏ |
| Che chắn và masking đúng cách | Giảm 2–5% | Tránh sơn vào vùng không cần thiết |
Cần Dự Toán Lượng Sơn Chính Xác?
Đội ngũ kỹ thuật 15+ năm dự toán vật tư sơn cho 500+ công trình nhà máy, nhà xưởng. Tư vấn miễn phí và báo giá trong 24h.